Cómo modelar bisagras vivas flexibles para tapas de pilas
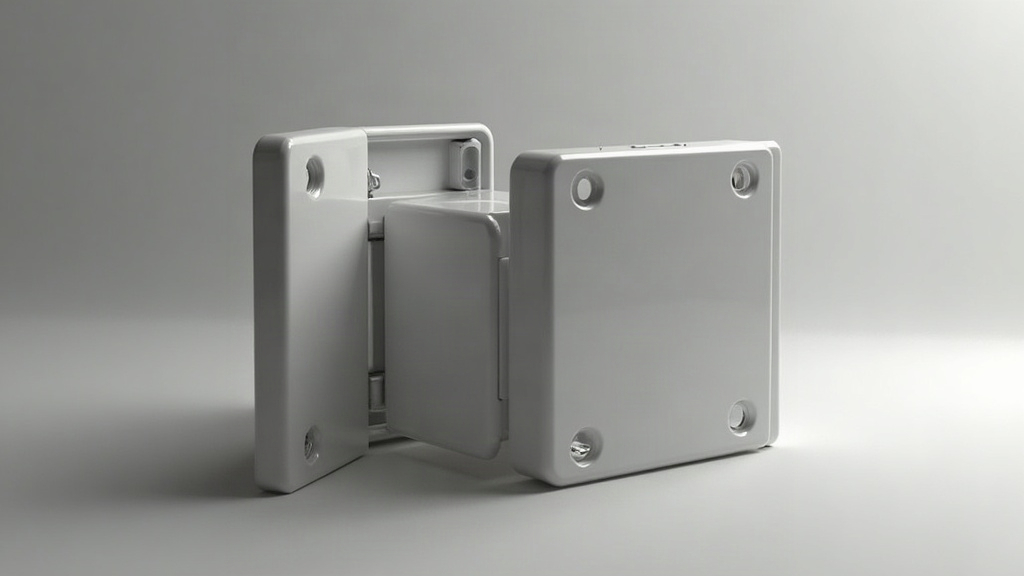
Modelar una bisagra viva flexible para la tapa de un compartimento de pilas pequeño consiste en diseñar una sección delgada de plástico que actúe como articulación sin pasador metálico, y que además aguante miles de aperturas sin partirse. Aquí te explico el proceso completo: qué material elegir, cómo calcular el espesor, qué geometría funciona mejor y los errores que más roturas provocan en este tipo de piezas.
¿Qué es una bisagra viva y por qué usarla en tapas de pilas?
Una bisagra viva (living hinge) es una franja muy delgada de material que une dos piezas rígidas y permite que se doblen una y otra vez sin fallar. En compartimentos de pilas pequeños (linternas, mandos a distancia, juguetes, dispositivos IoT) funcionan de maravilla por varias razones:
- Eliminan piezas adicionales, como pasadores o resortes.
- Bajan el costo de ensamblaje y quitan de en medio partes móviles que con el tiempo se desgastan.
- Dejan imprimir o moldear la tapa y el cuerpo como una sola pieza, sin montaje posterior.
- Aguantan apertura frecuente sin que se note desgaste a simple vista.
Elegir el material correcto
No cualquier plástico sirve. He probado varios y estos son los que de verdad funcionan:
- Polipropileno (PP): el estándar de la industria. Soporta decenas de miles de ciclos de flexión sin pestañear.
- Nailon (PA): más rígido, útil cuando necesitas resistencia estructural extra además de la flexibilidad.
- PETG: buena opción si imprimes en 3D en casa, bastante más flexible que el PLA.
- Evita el PLA y el ABS puros: se agrietan rápido porque en secciones delgadas son quebradizos, casi como una galleta.
Si vas a imprimir en 3D, el PP o el PETG con una boquilla fina dan mucho mejor resultado que cualquier resina rígida.
Calcular el espesor de la bisagra
El espesor es, sin duda, el factor más crítico de todo el diseño. Algunas reglas que me han funcionado:
- Para PP moldeado por inyección: 0.2 a 0.5 mm.
- Para impresión FDM con PETG: 0.6 a 1.0 mm (las capas impresas son más frágiles que el material sólido moldeado, así que hay que compensar con algo más de grosor).
- El ancho de la bisagra (perpendicular a la flexión) sí puede ser mayor, entre 3 y 10 mm según el tamaño de la tapa.
Una bisagra demasiado gruesa se agrieta por fatiga después de unos cientos de ciclos. Una demasiado delgada ni siquiera aguanta el peso de la tapa, y menos la presión de las pilas empujando desde dentro.
Geometría recomendada paso a paso
- Define el eje de rotación. Dibuja la tapa y el cuerpo como dos sólidos separados en tu software CAD (Fusion 360, SolidWorks, FreeCAD, lo que uses).
- Crea una transición gradual. Nada de saltos bruscos de espesor grueso a delgado. Usa un chaflán o una curva de 1-2 mm que reparta el esfuerzo en lugar de concentrarlo en un punto.
- Añade un pliegue previo (pre-doblado). Si puedes, dobla la bisagra a mano justo después de imprimir o moldear, mientras el material todavía conserva calor residual. Esto orienta las cadenas poliméricas a favor del doblez y mejora bastante la durabilidad.
- Incluye un tope mecánico. Una pestaña o reborde que limite el ángulo máximo de apertura (normalmente entre 90 y 120°) evita que alguien estire la bisagra más de la cuenta y la rompa al primer tirón.
- Refuerza los extremos. Los bordes laterales son donde se concentra la tensión. Redondea las esquinas con un radio de al menos 0.5 mm, aunque parezca un detalle menor.
Diseño del cierre y retención
Una tapa con bisagra viva también necesita un mecanismo de cierre que no falle:
- Clip a presión (snap-fit): un saliente pequeño que encaja en una muesca del cuerpo, simple y efectivo.
- Lengüeta deslizante: mejor opción si el dispositivo va a recibir golpes y quieres evitar que se abra por accidente.
- Comprueba que la fuerza de cierre sea mayor que la que ejerce el resorte de las pilas desde dentro, porque si no, la tapa termina abriéndose sola con el tiempo.
Errores comunes a evitar
- Imprimir la bisagra perpendicular a las capas: en FDM, la orientación de impresión cambia mucho la resistencia. La bisagra debe flexionar en el mismo plano que las capas, nunca contra ellas, o se parte casi al instante.
- Omitir el radio de transición: las esquinas vivas son, con diferencia, el punto número uno de fractura. Es el error que más veces he visto repetirse.
- No probar ciclos reales: simula al menos entre 50 y 100 aperturas y cierres antes de dar el diseño por bueno. Hacerlo a ojo no sirve de nada.
- Ignorar la contracción del material: en moldeo por inyección, el PP se contrae al enfriarse, así que hay que ajustar las tolerancias del molde de antemano.
Conclusión
Diseñar una bisagra viva flexible para tapas de pilas pequeñas exige equilibrar tres cosas: material, espesor y geometría. Un PP o PETG bien dosificado, una transición suave entre secciones y un tope de apertura marcan la diferencia entre una tapa que aguanta años de uso y una que se rompe en la primera semana. Prototipa, prueba con ciclos reales y ajusta el espesor antes de lanzarte a producción en serie.