Tuercas Cautivas en Carcasas 3D: Métodos Básicos y Avanzados
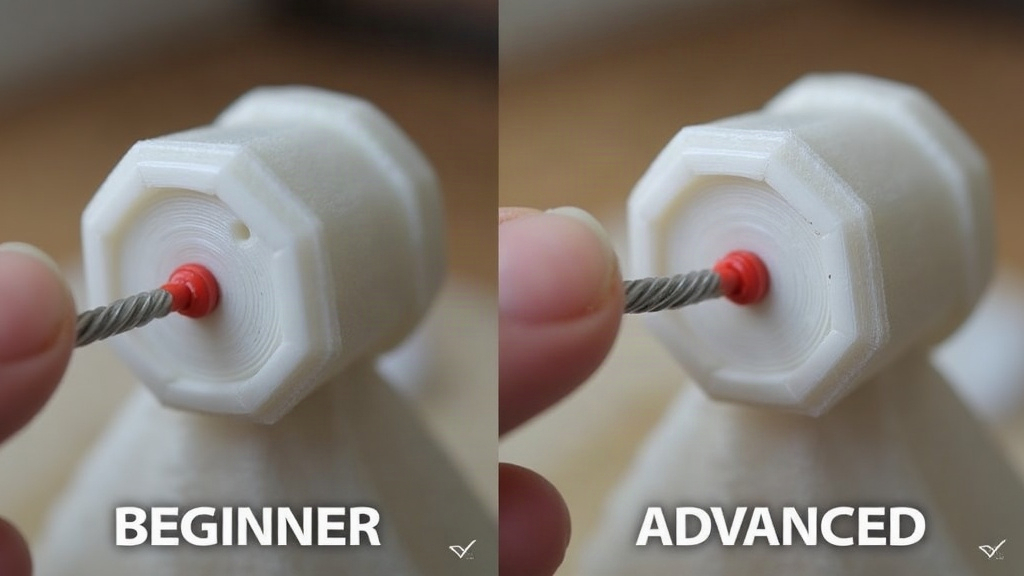
Si estás diseñando carcasas funcionales impresas en 3D que van a abrirse, cerrarse o atornillarse una y otra vez, olvídate de los tornillos autorroscantes directos sobre plástico. Las tuercas cautivas son, con diferencia, la opción más confiable. Esta guía recorre desde el método casero para principiantes hasta las técnicas que usan los diseñadores que ya han quemado varias impresoras probando cosas, para que elijas según lo que realmente necesita tu proyecto.
¿Por qué usar tuercas cautivas en lugar de tornillos directos?
El plástico impreso en 3D (PLA, PETG, ABS) aguanta mal los tornillos autorroscantes cuando hay desmontajes frecuentes. A la quinta o sexta vez que aprietas y aflojas, las roscas empiezan a pelarse, el material se fisura alrededor del orificio y la unión queda floja para siempre. Las tuercas cautivas evitan ese problema porque:
- Reparten la carga sobre una pieza metálica resistente, no sobre plástico blando.
- Soportan decenas de ciclos de apriete y desapriete sin perder agarre.
- Dan un acabado bastante más profesional al producto terminado.
- Facilitan el mantenimiento en electrónica, robótica y cualquier carcasa técnica que haya que abrir de vez en cuando.
Método básico: cavidad por diseño (bolsillo hexagonal)
La técnica más sencilla, la que cualquiera puede probar sin comprar nada extra, consiste en diseñar un bolsillo hexagonal en el modelo 3D donde una tuerca estándar (M3, M4, M5) encaja por presión o se coloca antes de cerrar la carcasa.
Pasos del método básico
- Modela un hueco hexagonal dejando 0.1-0.2 mm de tolerancia extra sobre el tamaño nominal de la tuerca.
- Añade un canal o “trampa” que impida que la tuerca gire cuando aprietas el tornillo. Sin esto, la tuerca patina dentro del bolsillo y no hay forma de cerrar bien.
- Imprime la pieza dejando una abertura para meter la tuerca a mano antes del ensamblaje final.
- Cierra la carcasa con la tuerca ya posicionada en su sitio.
Ventajas: no necesita herramientas ni consumibles adicionales, funciona en cualquier impresora FDM que tengas en casa.
Desventajas: la tuerca se puede caer justo en el momento de montar todo (típico que pase cuando ya llevas media hora de ensamblaje), las tolerancias cambian según la calibración de cada impresora, y en piezas que se abren con frecuencia tiende a desalinearse con el tiempo.
Método avanzado: insertos roscados termofusionados (heat-set inserts)
Los diseñadores que trabajan en serio suelen pasarse a los insertos de latón termofusionados, los famosos heat-set inserts. Son piezas metálicas con una textura exterior rugosa que se funden dentro de un orificio impreso aplicando calor controlado, quedando ahí para siempre.
Herramientas necesarias
- Un soldador con punta de temperatura ajustable (entre 180 y 250°C según el material).
- Insertos de latón (McMaster-Carr, Essentra o alternativas genéricas compatibles con M2-M6, que se consiguen fácil en AliExpress o Amazon).
- Un orificio diseñado entre un 10 y 15% más pequeño que el diámetro exterior del inserto.
Procedimiento recomendado
- Diseña un orificio recto (sin rosca), con una ligera entrada cónica arriba para guiar el inserto al meterlo.
- Calienta la punta a la temperatura que recomiende el fabricante del inserto, normalmente unos 200°C si trabajas con PETG o ABS.
- Presiona el inserto en vertical, sin inclinarlo ni un grado, hasta que quede a ras con la superficie de la pieza.
- Deja enfriar entre 30 y 60 segundos antes de tocar la pieza, para que el latón fije bien.
Ventajas: resistencia muy superior, roscas permanentes de calidad real, perfecto para producción en pequeña escala o productos que vas a vender.
Desventajas: hace falta invertir en herramienta y practicar un poco, porque si te inclinas al insertar o te pasas de temperatura, el plástico alrededor se deforma y arruinas la pieza.
Comparativa rápida
| Criterio | Bolsillo hexagonal (básico) | Insert termofusionado (avanzado) |
|---|---|---|
| Costo | Muy bajo | Bajo-medio (insertos + herramienta) |
| Durabilidad | Media | Alta |
| Precisión requerida | Baja | Media-alta |
| Ideal para | Prototipos rápidos | Productos finales/comerciales |
Errores comunes a evitar
- Diseñar tolerancias tan ajustadas que la tuerca (o el inserto) directamente no entra.
- Usar PLA con insertos termofusionados sin bajar la temperatura del soldador: el PLA se ablanda y deforma con muchísima facilidad.
- Olvidarse del canal antirrotación en el bolsillo hexagonal, el error número uno de quien prueba esto por primera vez.
- Dejar muy poco espesor de pared alrededor del inserto. Con menos de 1.5-2 mm el riesgo de grietas se dispara.
Conclusión
¿Vas a imprimir un prototipo rápido o un proyecto personal que nadie más va a tocar? El bolsillo hexagonal te sobra, y no necesitas comprar nada extra. Ahora, si esa carcasa va a producción, se va a abrir con frecuencia, o forma parte de algo que piensas vender, los insertos termofusionados valen cada euro invertido: la diferencia en durabilidad y en la sensación de calidad al tacto es enorme. Al final, la elección correcta depende de tres cosas: cuánto vas a producir, cuánto presupuesto tienes, y cuántos ciclos de apertura y cierre tendrá que aguantar tu diseño final.