Käfigmuttern in 3D-Druck-Gehäuse: Anfänger- vs. Profi-Methoden
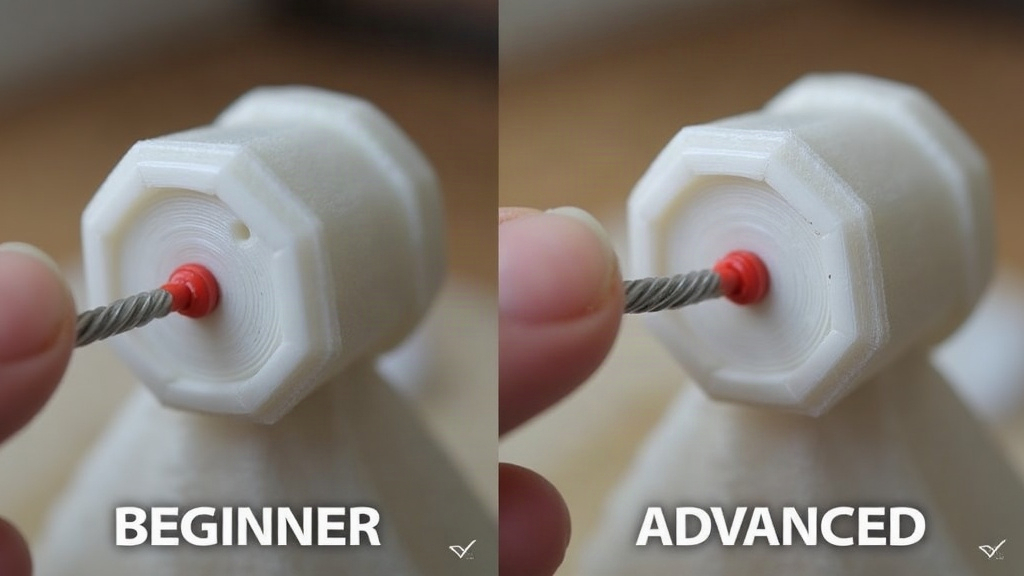
Wer funktionale 3D-gedruckte Gehäuse baut, stößt früher oder später auf dasselbe Problem: Kunststoffgewinde halten einfach nicht lange durch. Nach dem dritten oder vierten Verschrauben ist meist Schluss, das Gewinde reißt aus, die Schraube dreht nur noch durch. Die Lösung dafür heißt Käfigmutter (Captive Nut) oder Gewindeeinsatz. Je nachdem, ob du gerade erst anfängst oder schon ein paar Projekte hinter dir hast, führen dabei zwei sehr unterschiedliche Wege zum Ziel. Dieser Artikel zeigt beide im Detail, mit Vor- und Nachteilen, damit du die passende Technik für dein Projekt findest.
Warum überhaupt Käfigmuttern statt Kunststoffgewinde?
Ein direkt ins PLA oder PETG gedrucktes Innengewinde hält ein- bis zweimaliges Verschrauben aus, mehr aber auch nicht wirklich. Bei Elektronikgehäusen, die regelmäßig geöffnet werden müssen, zum Beispiel für Wartung oder Batteriewechsel, gibt das Gewinde nach kurzer Zeit auf. Eine Metallmutter, die formschlüssig im Kunststoff sitzt, löst dieses Problem dauerhaft und bringt gleich mehrere Vorteile mit:
- Höhere Zugfestigkeit und Verschleißfestigkeit
- Wiederholtes Öffnen und Schließen ohne Materialermüdung
- Standard-Schraubengrößen (M2, M3, M4) statt Spezialgewinde, die kein Baumarkt vorrätig hat
Anfänger-Methode: Der gedruckte Mutternkäfig
Die einfachste Variante ist die passive Käfigmutter. Im CAD-Modell wird eine sechseckige Aussparung konstruiert, in die die Mutter nach dem Druck von Hand eingelegt wird. Kein Werkzeug, kein Löten, nur ein bisschen Geduld beim Konstruieren.
So geht’s Schritt für Schritt
- Maße der Mutter messen: Schlüsselweite (SW) plus 0,2–0,3 mm Spiel für den Druck. Wer hier zu knapp kalkuliert, ärgert sich später über eine Mutter, die partout nicht reinpassen will.
- Tasche im CAD modellieren: Sechseckige Tasche mit etwas größerer Tiefe als die Mutternhöhe, damit sie bündig oder leicht versenkt sitzt.
- Zugangsöffnung einplanen: Ein Schlitz oder ein Loch an der Seite, durch das die Mutter vor dem Zusammenbau eingeschoben wird.
- Rotationssicherung: Die Sechskantform selbst verhindert meist das Mitdrehen, wichtig ist nur, dass die Toleranz nicht zu großzügig ausfällt, sonst dreht die Mutter trotzdem mit.
Vorteile und Grenzen
- Kein zusätzliches Werkzeug nötig, keine Zusatzkosten
- Funktioniert gut bei einmaligem Einbau, etwa wenn das Gehäuse danach dauerhaft verschlossen bleibt
- Nachteil: Bei dünnen Wänden kann die Mutter herausfallen oder sich nach ein paar Öffnungszyklen lockern
- Erfordert präzises Toleranzmanagement, sonst sitzt die Mutter zu locker oder passt gar nicht erst rein
Für Prototypen, einmalige Projekte oder wenn noch kein Lötkolben in der Werkstatt steht, ist diese Methode völlig ausreichend.
Profi-Methode: Heißeinpress-Gewindeeinsätze (Heat-Set Inserts)
Wer schon ein paar Gehäuse gebaut hat, greift fast immer zu Messing-Gewindeeinsätzen, die mit einem Lötkolben ins Material eingeschmolzen werden. Das Ergebnis: ein dauerhaftes, mechanisch stabiles Metallgewinde direkt im Kunststoff, das auch nach dem zwanzigsten Öffnen noch hält wie am ersten Tag.
Vorgehensweise
- Passendes Loch drucken: Der Durchmesser muss laut Hersteller-Datenblatt exakt stimmen, bei einem M3-Insert liegt die Bohrung oft bei 4,0 bis 4,2 mm.
- Lötkolben mit Insert-Spitze verwenden: Spezielle konische Spitzen sorgen für gleichmäßige Wärmeverteilung, die Temperatur liegt je nach Filament meist zwischen 200 und 250 °C.
- Insert senkrecht einsetzen: Einfach das Gewicht des Lötkolbens langsam einsinken lassen, nicht drücken. Das Material soll um den Insert herum aufschmelzen, nicht verdrängt werden.
- Abkühlen lassen, bevor die Schraube eingedreht wird. Ungeduld rächt sich hier mit einem schiefen Gewinde.
Warum Profis diese Methode bevorzugen
- Deutlich höhere Auszugsfestigkeit als bei gedruckten Taschen
- Beliebig oft lösbar, ideal für Serienprodukte oder Gehäuse mit Wartungszugang
- Saubere Optik ohne sichtbare Aussparungen
- Funktioniert auch bei dünnwandigen Designs zuverlässig, ab etwa 2,5 mm Wandstärke
Typische Fehler vermeiden
- Zu heiß oder zu lange erhitzt: Der Insert sinkt schief ein oder das Material verbrennt sichtbar
- Falscher Lochdurchmesser: Der Insert sitzt locker oder sprengt das umliegende Material beim Einsetzen
- Zu dünne Wandstärke: Es entstehen Risse rund um den Einsatz, die man oft erst beim ersten Festziehen bemerkt
Welche Methode für welches Projekt?
- Prototyp, einmalige Montage, kein Budget für Werkzeug: gedruckte Käfigmutter
- Dauerhaftes Produkt, häufiges Öffnen, professioneller Anspruch: Heißeinpress-Insert
- Kleinserienfertigung: eine Kombination ist durchaus sinnvoll, Inserts für die Hauptbefestigungen, Käfigmuttern für selten genutzte Punkte
Fazit
Für schnelle Prototypen reicht eine gut konstruierte Käfigmuttern-Tasche völlig aus, sie kostet nichts extra und ist in wenigen Minuten im CAD-Modell integriert. Sobald ein Gehäuse aber mehrfach geöffnet werden soll oder einfach professioneller wirken muss, kommt man an Heißeinpress-Gewindeeinsätzen kaum vorbei. Mit der richtigen Lochgröße, passender Temperatur und etwas Übung in der Technik bekommt man stabile, wiederverwendbare Gewinde hin, die dem eigenen 3D-gedruckten Gehäuse ein ganz anderes Qualitätsniveau verleihen.