Écrous captifs en impression 3D : méthodes débutant vs avancé
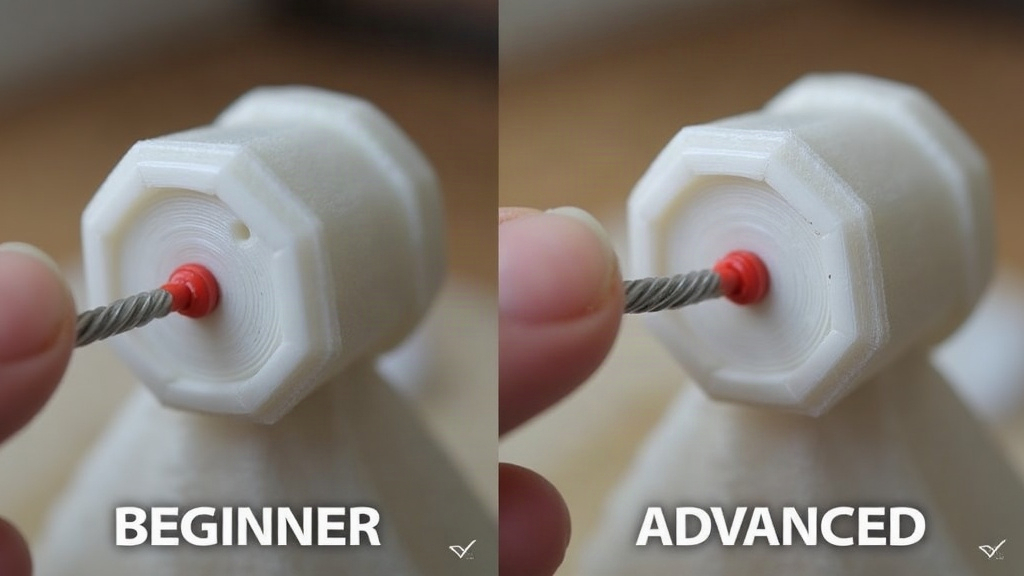
Intégrer des écrous captifs dans un boîtier imprimé en 3D, c’est souvent le moment où un prototype un peu bancal se transforme en vrai produit qu’on peut visser, dévisser, réparer, sans tout casser au bout de trois manipulations. Entre les méthodes simples que n’importe quel débutant peut tenter le soir même et les techniques plus pointues des makers aguerris, le choix dépend surtout de ce que vous voulez faire de votre pièce. Petit tour d’horizon.
Pourquoi utiliser des écrous captifs plutôt que du filetage direct ?
Visser une vis directement dans du plastique imprimé, ça marche… une fois, deux fois, puis ça lâche. Le PLA, le PETG ou l’ABS se déforment sous la pression, le filetage s’arrache après quelques cycles de vissage, et les parois fines finissent tôt ou tard par se fendre. L’écrou captif règle ce souci d’un coup, en apportant :
- Une résistance mécanique bien supérieure, grâce à un vrai filetage métallique
- La possibilité de démonter et remonter le boîtier des dizaines de fois sans que rien ne s’use
- Une tenue correcte même sur des parois fines, de l’ordre de 2 à 3 mm
- Un rendu plus propre, presque digne d’un produit du commerce
Méthode débutant : l’écrou hexagonal classique inséré à chaud
C’est la méthode qu’on trouve partout sur YouTube et dans les tutos Reddit : une cavité hexagonale légèrement plus petite que l’écrou dans le modèle 3D, puis un fer à souder chaud pour l’enfoncer à la main.
Étapes typiques :
- Modéliser une poche hexagonale avec une marge d’environ 0,2 mm par rapport au diamètre réel de l’écrou
- Chauffer le fer à souder entre 200 et 220°C
- Poser l’écrou sur la cavité et appuyer doucement pendant qu’il s’enfonce dans le plastique ramolli
- Laisser refroidir quelques minutes avant de visser
Avantages : aucun outil spécialisé à acheter, un coût presque nul, et une méthode documentée à l’infini sur internet.
Limites : le résultat est parfois de travers (littéralement), le plastique autour peut brûler si on insiste trop, et la cavité doit être imprimée avec soin, sinon l’écrou tourne sur lui-même dans son logement une fois chauffé.
Méthode avancée n°1 : les inserts filetés thermiques (heat-set inserts)
Les makers qui ont déjà raté quelques écrous hexagonaux passent généralement aux inserts métalliques dédiés, type McMaster-Carr, Ruthex ou ceux fournis par Bambu Lab. Leur surface est striée, avec des rainures externes qui accrochent le plastique fondu bien mieux qu’un simple hexagone lisse. Ce ne sont pas des écrous détournés de leur usage : ils ont été pensés pour ça.
Outillage recommandé :
- Des embouts d’insertion dédiés pour fer à souder, interchangeables selon le diamètre (M2, M3, M4…)
- Une station de soudage à température réglable, généralement entre 190 et 210°C selon la matière utilisée
- Un guide d’alignement imprimé en 3D pour garder l’insert bien perpendiculaire à la surface
Le résultat est nettement plus net : filetage droit, pas d’écrou qui penche, et une tenue mécanique largement supérieure. Les rainures hélicoïdales des inserts créent un ancrage que l’hexagone classique ne peut tout simplement pas égaler.
Méthode avancée n°2 : conception pour insertion à froid (print-in-place)
Pour les petites séries, ou quand on veut éviter complètement l’étape du fer à souder, certains intègrent l’écrou pendant l’impression. L’idée : on met l’imprimante en pause à la couche correspondante, on dépose l’écrou à la main dans la cavité prévue, puis l’impression reprend et l’enferme définitivement.
Points clés à maîtriser :
- Programmer une pause de couche dans le slicer (Cura, PrusaSlicer, Bambu Studio font tous ça très bien)
- Viser une tolérance de cavité quasi nulle, autour de 0,1 mm, pour éviter tout jeu une fois l’écrou en place
- Aligner les méplats de l’écrou avec les parois de la cavité pour bloquer toute rotation future
C’est une technique redoutablement efficace pour produire plusieurs exemplaires d’affilée, puisqu’elle supprime l’étape manuelle de chauffe. En contrepartie, il faut surveiller l’impression au moment de la pause (pas question de partir faire un café trop long) et bien maîtriser les réglages du slicer.
Quelle méthode choisir selon votre projet ?
| Critère | Débutant (écrou + fer) | Avancé (insert heat-set / print-in-place) |
|---|---|---|
| Coût | Très faible | Modéré (embouts, inserts) |
| Précision | Variable | Élevée |
| Tenue mécanique | Correcte | Excellente |
| Répétabilité (série) | Faible | Bonne |
| Courbe d’apprentissage | Immédiate | Quelques essais nécessaires |
Pour un prototype unique, une pièce de dépannage ou un projet ponctuel, l’écrou hexagonal chauffé fait parfaitement le travail. Mais pour un produit destiné à être reproduit, vendu, ou soumis à des contraintes mécaniques réelles (boîtiers électroniques, supports de charge, enceintes), les inserts filetés dédiés représentent un petit investissement qui se rentabilise vite, souvent dès la troisième ou quatrième pièce.
Conclusion
Il n’y a pas de recette miracle valable pour tous les cas. Tout dépend du nombre de pièces à produire, du niveau de finition recherché et du budget qu’on est prêt à mettre dans l’outillage. Commencer par les écrous hexagonaux chauffés reste une bonne porte d’entrée pour comprendre les bases, quitte à migrer ensuite vers des inserts dédiés dès que la fiabilité et la répétabilité comptent vraiment. Dans tous les cas, c’est la précision de la cavité qui fait, au final, toute la différence entre un assemblage solide et un montage qui finit par se décoller.